Platform voor de metaal- & staalverwerkende industrie
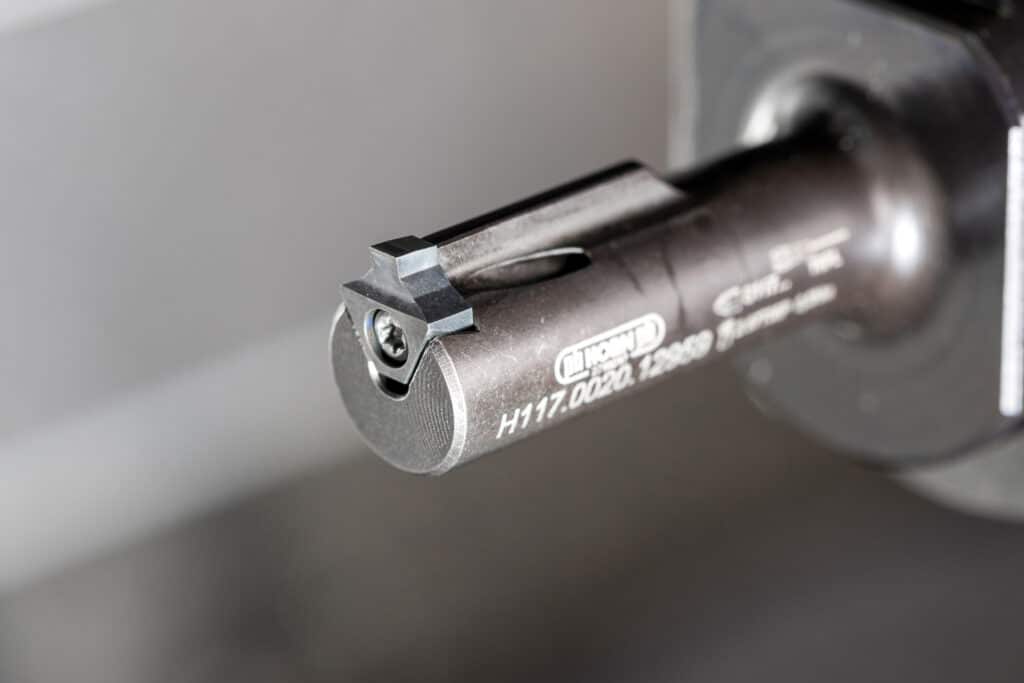
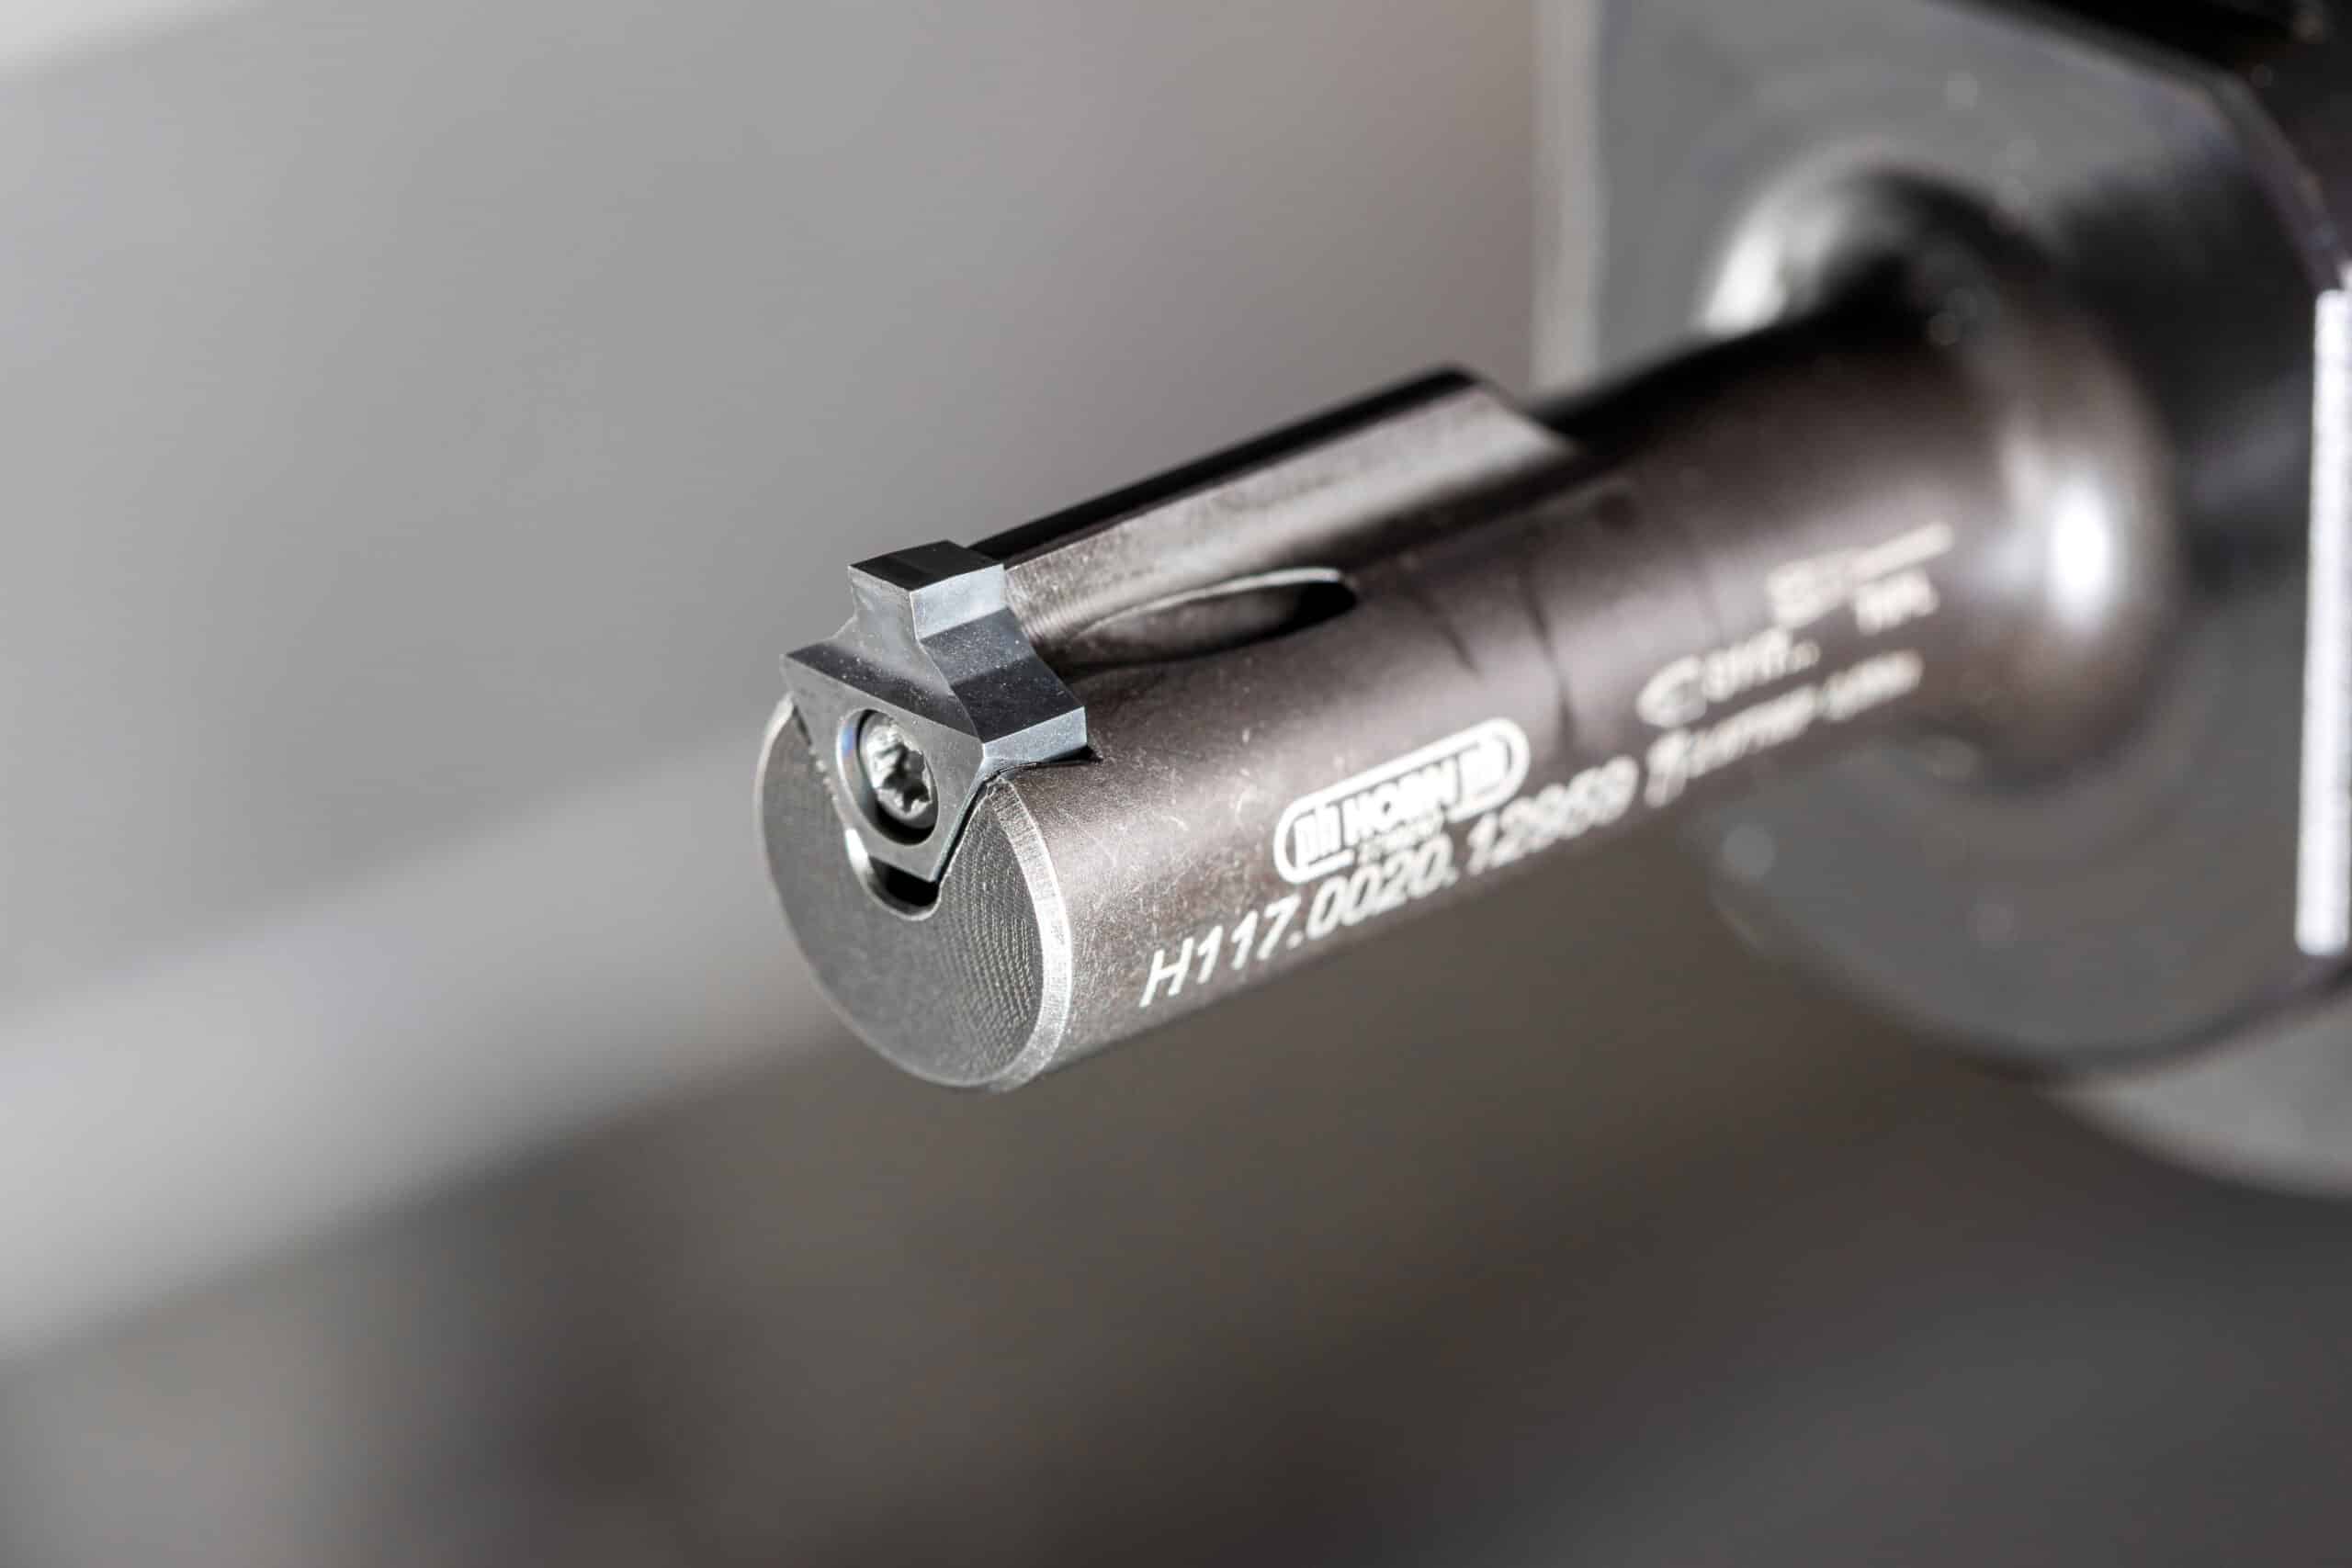
Smalle groeven, lange standtijd en een gunstige prijs per snede? Met de uitbreiding van zijn systeem voor het steken van groeven laat Horn zien hoe dit proces voor kleine diameters op economische wijze ingezet kan worden. De gereedschapsspecialist zocht partners om deze oplossing in de praktijk in te zetten bij de productie van speciale componenten. Loonfabrikant Öschger (Emmendingen) testte het systeem gedurende een langere periode bij de productie van een onderdeel voor medische endoscopen en was enthousiast over de prestaties.
HORN kreeg wel vaker de vraag uit de markt of het bestaande groefsteeksysteem 117 uitgebreid kon worden voor kleinere boordiameters. Voor toepassingen met een diameter onder 14 millimeter moest men immers Supermini 105 (vanaf 6 millimeter) en Supermini 110 (vanaf 9 millimeter) gebruiken. Bij dit laatste systeem zorgde dat voor gereedschapskosten die een pak hoger lagen. HORN startte een nieuw ontwikkelingsproject met als doel het toepassingsgebied van Systeem 117 uit te breiden voor diameters van 9 tot 14 millimeter. Uiteraard werden er hoge eisen gesteld. Deze oplossing moest in bestaande processen geïntegreerd kunnen worden, betrouwbaar zijn en tegelijkertijd de kosten per onderdeel verlagen. Het moest geen speciale tool zijn, maar wel een standaardoplossing als alternatief voor Systeem 110. Door gebruik te maken van het bekende Systeem 117 moesten productie, handling en toepassing zo eenvoudig mogelijk blijven.
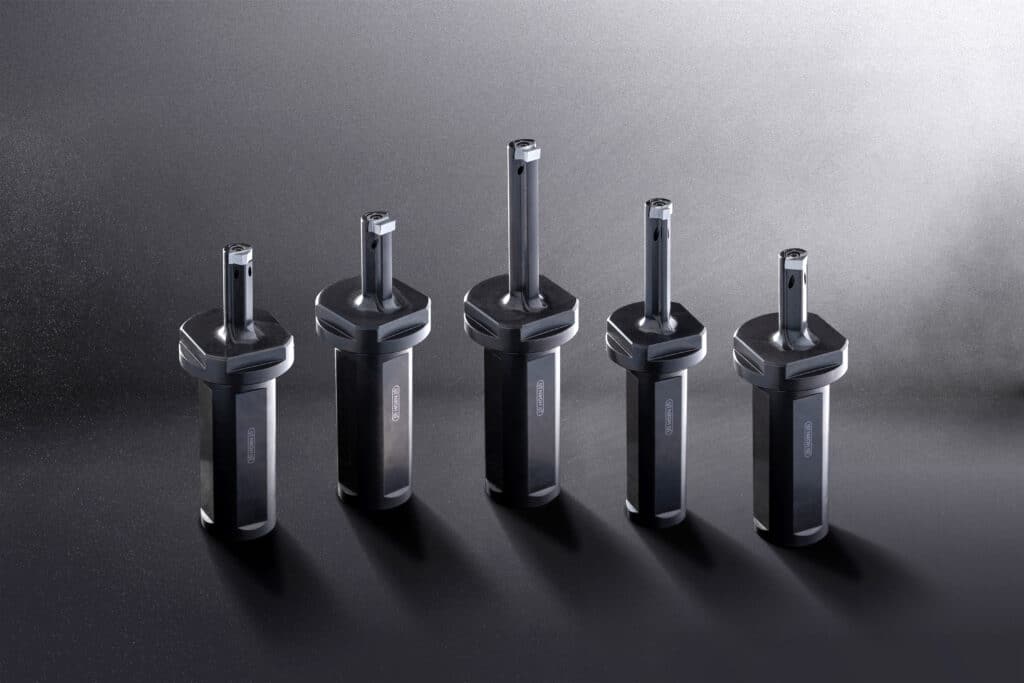
Ontwikkelen bij HORN is teamwork. Verschillende afdelingen werden dan ook bij dit project betrokken. Terwijl het productmanagement de rol van initiator en coördinator op zich nam, voerde de constructieafdeling basisonderzoek en haalbaarheidsstudies uit. Dat leidde tot de ontwikkeling van nieuwe klemhouders en bijbehorende snijplaten. R&D analyseerde de stabiliteit van de klemhouders aan de hand van FEM-berekeningen. Ook de productie- en automatiseringsspecialisten werden al in een vroeg stadium bij het project betrokken. Eén team hield zich bezig met de veilige hantering van de kleine snijplaatjes, het ontwerp van de spanbout en het daarvoor gedefinieerde aandraaimoment. Een ander team was verantwoordelijk voor de automatisering van de slijpprocessen om een reproduceerbare kwaliteit te waarborgen. De productie van de houders gebeurde inhouse. De nauwe samenwerking tussen alle betrokkenen resulteerde in een oplossing die het mogelijk maakt om het toepassingsgebied van groefverbindingssysteem 117 uit te breiden.
Na de ontwikkeling en de productie van prototypes werd deze oplossing, net als elk ander nieuw gereedschap, in het testcentrum van HORN zelf aan grondige basistesten onderworpen. Deze waren succesvol en dus ging men via de buitendienst op zoek naar partners die de tool in de praktijk konden testen. Zo kwamen ze ook uit bij Öschger, een gespecialiseerde loonfabrikant van veeleisende onderdelen voor de medische technologie (ISO 13485) en van CNC-precisieonderdelen voor andere sectoren. Samen met Oesterle+Partner is deze firma ook gespecialiseerd in de productie van aangedreven gereedschappen voor CNC-draaibanken.
“We maken complexe componenten met een hoge maatnauwkeurigheid en constante kwaliteit – van losse onderdelen tot series, bijvoorbeeld ook een centraal onderdeel van medische endoscopen. Dit onderdeel in inox leende zich perfect voor deze testfase. Het heeft een binnendiameter van 13 millimeter. De spiebaan van 2 millimeter breed en 10 millimeter lang heeft ook twee gedefinieerde afschuiningen van 45° naar de binnendiameter toe”, vertelt Clemens Fürderer, hoofd van het team Draaitechniek bij Öschger. “Voordien gebruikten we twee gereedschappen van het type 110 bij de productie van dit onderdeel: één voor het steken van de groef, een ander voor de afschuining van de randen. Nu leverde HORN een totaaloplossing, d.w.z. groefsteken en afschuinen van randen met één snijplaatje in hetzelfde proces.”
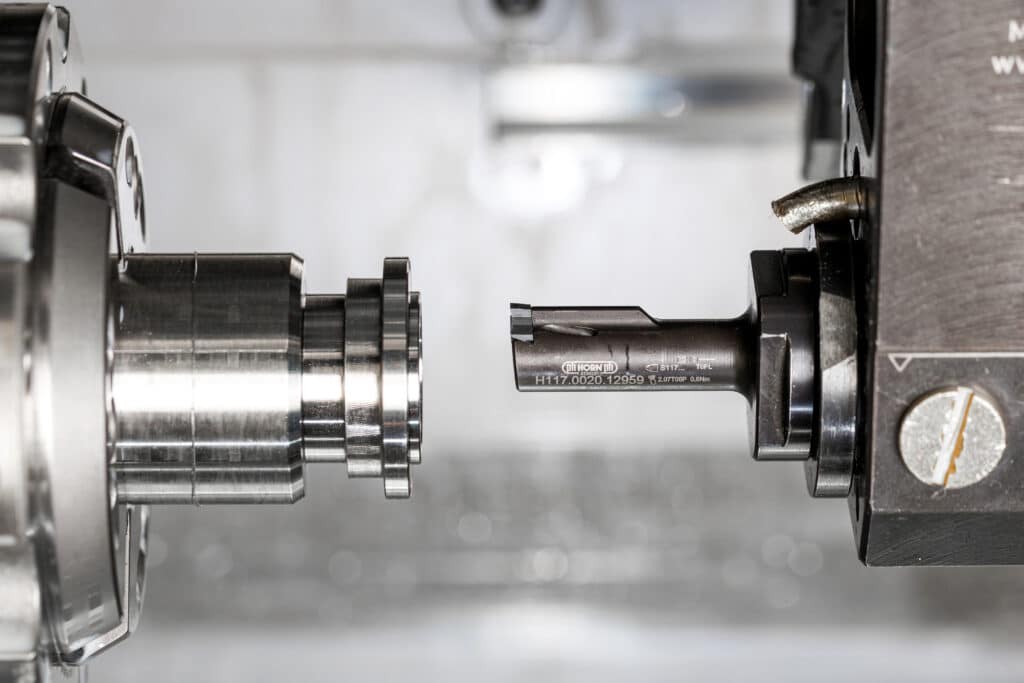
Bij Öschger waren ze na de productie van een eerste reeks onderdelen al overtuigd van de sterke prestaties. “Het gereedschap dat we vroeger gebruikten, had een standtijd van iets minder dan 1000 groeven. We hebben intussen al 2500 groeven met deze nieuwe tool gesneden en merken nog geen slijtage aan het snijvlak”, benadrukt men bij Öschger. “We denken zeker nog eens zoveel groeven te kunnen steken”. Een groot voordeel is enerzijds de stabiliteit van het houdersysteem en anderzijds de interne koelmiddeltoevoer rechtstreeks naar de werkzone. “Die prestaties zijn belangrijk, maar dankzij deze tool liggen onze gereedschapskosten ook gevoelig lager,” sluit Clemens Fürderer af. Dat komt onder andere omdat er voor de snijplaat aanzienlijk minder hardmetaal gebruikt wordt.
Uit de testen blijkt dat deze ontwikkeling probleemloos in bestaande productieprocessen geïntegreerd kan worden en een stabiel groefsteekproces garandeert. Met deze uitbreiding van Systeem 117 biedt HORN een praktijkgerichte oplossing voor toepassingen met kleine diameters, waarbij zowel proceszekerheid als rendabiliteit van belang zijn. Verbeterde standtijden, lagere gereedschapskosten en de combinatie van meerdere bewerkingsstappen in één tool zorgen voor een aanzienlijke kostenverlaging.
Neem dan rechtstreeks contact op met Paul Horn.
 Contact opnemen
In 70 countries on all continents, companies in the automotive, chemicals, aerospace, medical and tool and mould making industries manufacture using precision tools from Paul Horn GmbH. Our core competences are based on four pillars: Our own research and development department, our own coating technology, our own carbide production and our own manufacturing technologies. What […]
Bekijk Bedrijfsprofiel